
 日本語
 Español
 한국어
 Français
 Deutsch
 Italiano


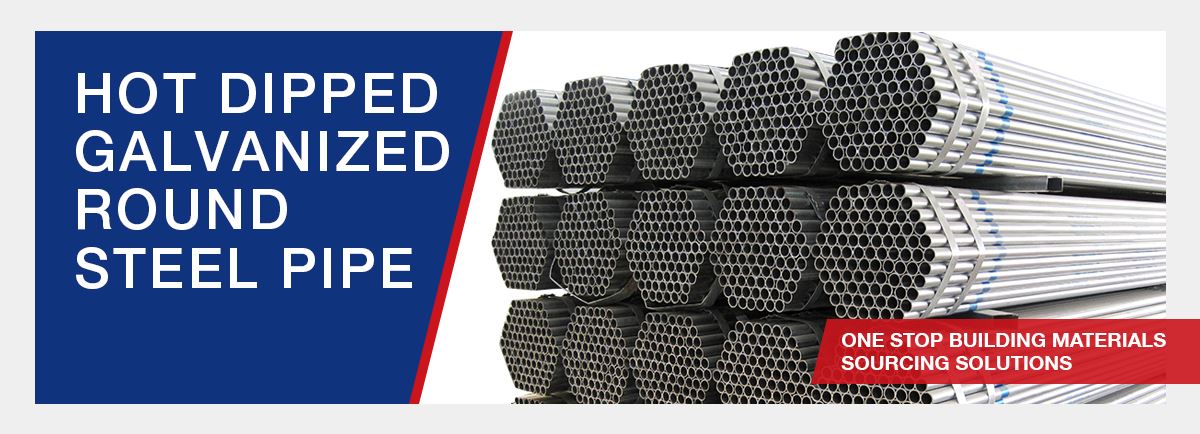
Specifikacija
Kina toplo pocinkovane pocinčane okrugle čelične cijevi, proizvođač i dobavljač, pružamo vruće pocinčane okrugle čelične cijevi inozemnim kupcima po najkonkurentnijim cijenama uz dobru kvalitetu i pravovremenu dostavu.
Debljina: 1,2 mm ~ 15,0 mm
Vanjski promjer: 20mm ~ 406mm
Cink premaz: 180-600g / m2
Dužina: 1-12m ili prema zahtjevu kupca
Krajevi: obični kraj ili kosi kraj ili navojni kraj sa spojnicom
Ocjena: Q195, Q235, Q345 A, B, C, D
Standard: EN10255 L / L1 / L2 / M / H, BS1387-1985 SVJETLO / SREDNJE / TEŠKO, GB / T 3091-2015
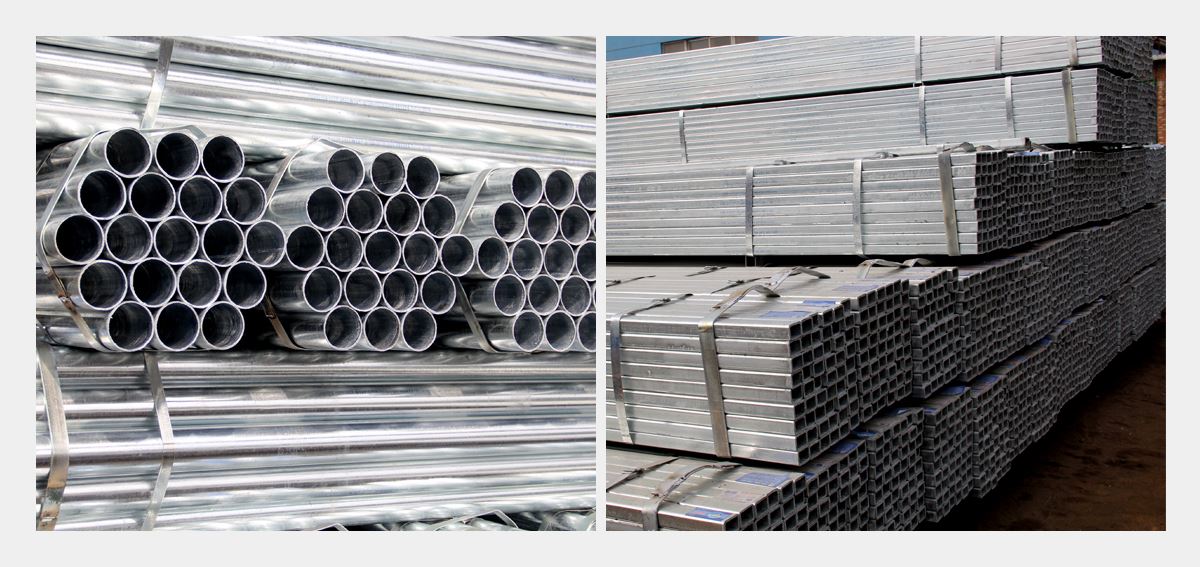
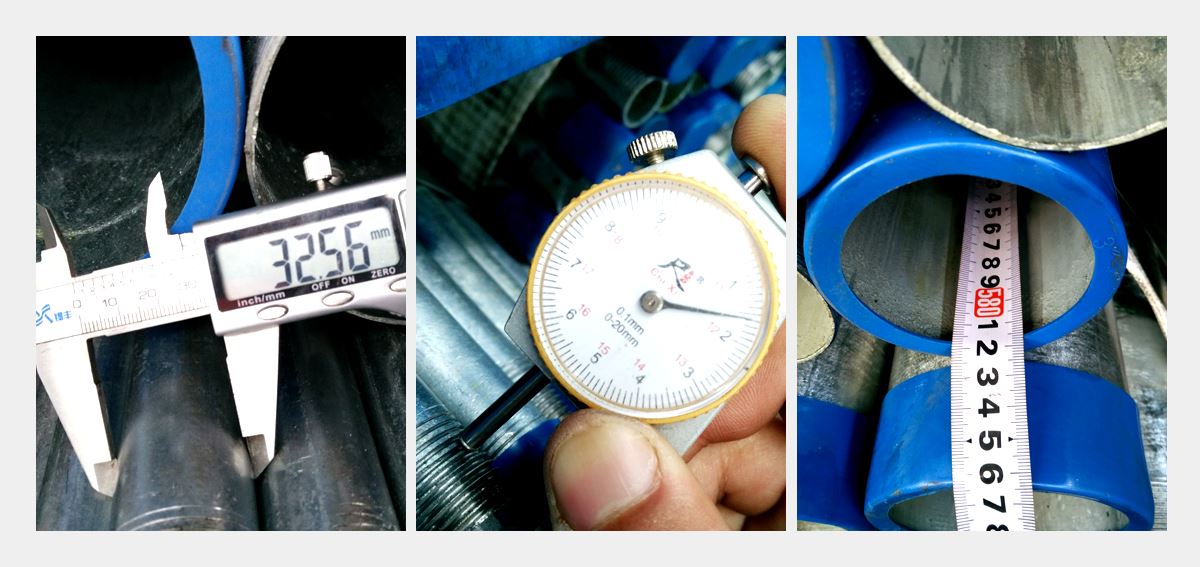
Inspekcija kvaliteta
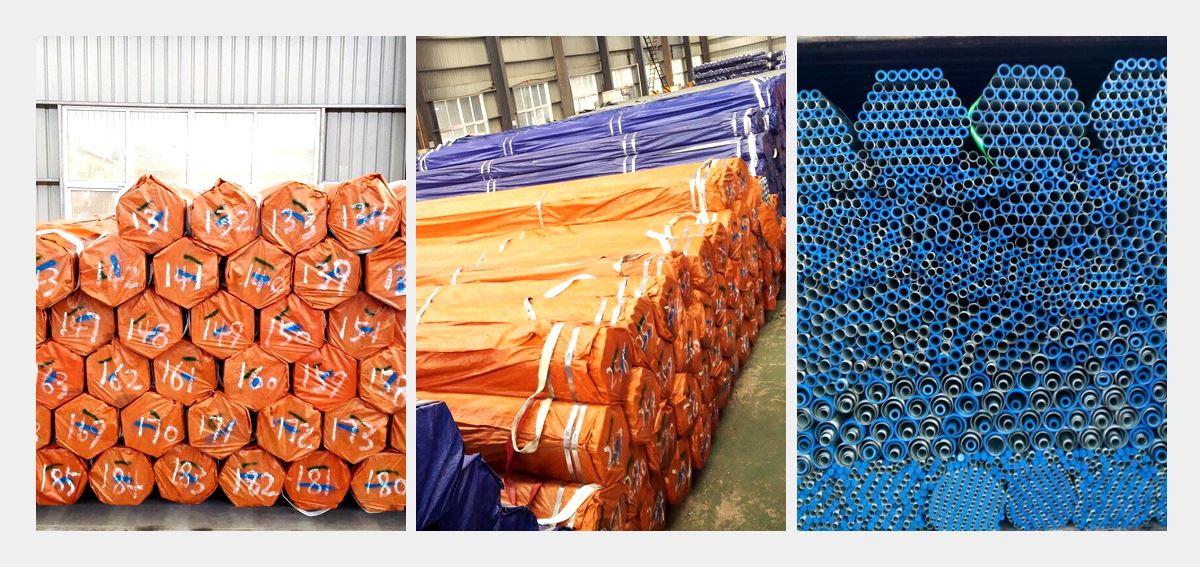
Pakovanje&pojačalo; Učitavanje kontejnera
Karakteristika proizvoda& Prednost
Šta je tehnologija vrućeg pocinčavanja i postupak vruće pocinkovane okrugle čelične cijevi?
Vruće pocinčavanje je metoda kojom se čelični dijelovi potapaju u rastopljeni cink da bi se dobio metalni premaz. Posljednjih godina, brzim razvojem visokonaponskog prijenosa električne energije, transporta i komunikacija, zahtjevi za zaštitom čeličnih dijelova postaju sve veći i veći, a potražnja za vrućim pocinčavanjem također nastavlja rasti.
1. Izvedba zaštite vruće pocinkovanog sloja
Vruće pocinčavanje ima dobru pokrivnost, gustu prevlaku i bez organskih dodataka. Kao što svi znamo, mehanizam otpornosti cinka na atmosfersku koroziju je mehanička zaštita i elektrohemijska zaštita. U atmosferskim uvjetima korozije na površini sloja cinka nalaze se zaštitni filmovi ZnO, Zn (OH) 2 i osnovni cinkov karbonat, koji u određenoj mjeri mogu usporiti koroziju cinka. Zaštitni film sloja (koji se naziva i bijela hrđa) je oštećen i formira se novi sloj.
2. Proces formiranja sloja vrućeg pocinčavanja
Proces formiranja vruće pocinčanog sloja postupak je formiranja legure željeza i cinka između željezne matrice i najudaljenijeg čistog cinkovog sloja. Sloj legure željezo-cink stvara se na površini obratka tijekom premaza vrućim potapanjem, što čini sloj željeza i čistog cinka vrlo bliskim. Dobra kombinacija.
2.1 Proces
Obradak → Odmašćivanje → Pranje vodom → Dekapiranje → Pranje vodom → Otapalo za pomoć pri potapanju → Sušenje i predgrevanje → Pocinčavanje vrućim potapanjem → Završna obrada → Hlađenje → Pasiviranje → Ispiranje → Sušenje → Inspekcija
2.2 Opis tehnološkog procesa
(1) Odmašćivanje: Hemijsko sredstvo za odmašćivanje ili sredstvo za odmašćivanje metala na bazi vode može se koristiti za odmašćivanje dok se obradak ne namoči vodom u potpunosti.
(2) Kiseljenje: H2SO4 15%, tiourea 0,1%, 40-60 ℃ ili HCl 20%, heksametilenetetramin 1-3g / L, 20-40 ℃ za kiseljenje. Dodavanjem inhibitora korozije može se spriječiti prekomjerna korozija podloge i smanjiti apsorpcija vodonika u željeznoj podlozi.
(3) Potopni tok, poznat i kao vezivno sredstvo, može održavati radni predmet aktivnim prije potapanja kako bi se pojačalo vezivanje premaza i podloge. NH4Cl 15% ~ 25%, ZnCl2 2,5% ~ 3,5%, 55 ~ 65 ℃, 5 ~ 10min. Da bi se smanjilo hlapljenje NH4Cl, glicerin se može dodati na odgovarajući način.
(4) Sušenje i predgrijavanje: kako bi se spriječio deformiranje obratka uslijed naglog porasta temperature tijekom potapanja, te uklanjanje zaostale vlage, sprječavanje eksplozije cinka i prouzrokovanje eksplozije tečnosti cinka, predgrijavanje je obično 120-180 ℃ .
(5) Vruće pocinčavanje: kontrolirajte temperaturu cinkove kupke, vrijeme potapanja i brzinu uklanjanja obratka iz cinkove kupke. Temperatura je preniska, fluidnost cinkove tekućine je loša, premaz je gust i neravan, lako se može propustiti i kvaliteta izgleda je loša; temperatura je visoka, fluidnost cinkove tečnosti je dobra, cinkovu tečnost je lako odvojiti od obratka, a pojava opuštenosti i bora smanjena je. Jaka, tanka prevlaka, dobar izgled, visoka efikasnost proizvodnje; međutim, ako je temperatura previsoka, obradak i posuda s cinkom teško će se oštetiti i stvorit će se velika količina cinka u otpadu, što će utjecati na kvalitetu sloja za potapanje cinka i potrošiti velike količine cinka, čak i nesposoban za nanošenje oplate. Pri istoj temperaturi, vrijeme potapanja je dugo i sloj oplate je debeo. Da bi se poboljšala fluidnost otopine za vruće potapanje pri nižim temperaturama, spriječilo prekomjerno debelo nanošenje premaza i poboljšao izgled premaza, često se dodaje 0,01% do 0,02% čistog aluminija. Aluminij treba dodavati u malim količinama više puta.
(6) Završna obrada: Završna obrada obratka nakon oplata uglavnom je uklanjanje zaostalih cinka i čvorova cinka s površine, bilo mućkanjem ili ručnim metodama.
(7) Pasivizacija: Svrha je poboljšati površinsku otpornost obratka na atmosfersku koroziju, smanjiti ili produžiti pojavu bijele hrđe i održavati dobar izgled premaza. Svi su pasivirani hromatom, poput Na2Cr2O7 80 ~ 100g / L, sumporne kiseline 3 3 4ml / L.
(8) Hlađenje: općenito vodeno hlađenje, ali temperatura ne smije biti preniska da spriječi pucanje obratka, posebno odljevka u matrici uslijed hlađenja i skupljanja.
(9) Pregled: Izgled premaza je svijetao, detaljan, bez opuštanja ili nabora. Inspekcija debljine može se koristiti mjeračem debljine premaza, metoda je relativno jednostavna. Debljina obloge se takođe može dobiti pretvaranjem količine adhezije cinka. Za čvrstoću vezivanja, presa za savijanje može se koristiti za savijanje uzorka na 90-180 ° bez pukotina i otpada premaza. Takođe se može testirati teškim čekićem.
Popularni tagovi: Vruće kratka pocinčana kruga čelična cijev, Kina, proizvođači, dobavljači, tvornica, veleprodaja, kupujte, cena, kvaliteta, prodaja


